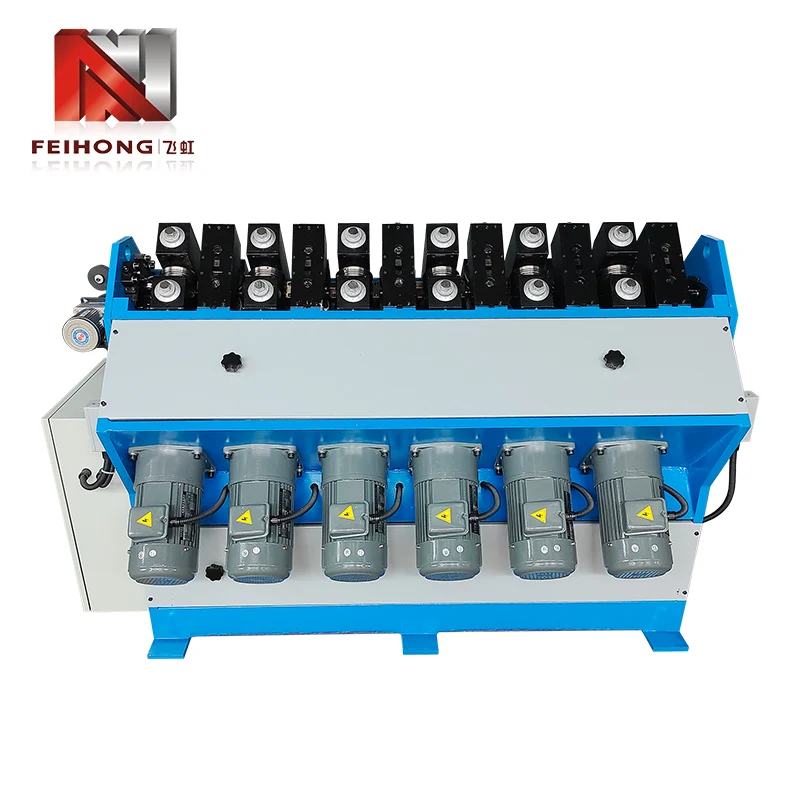
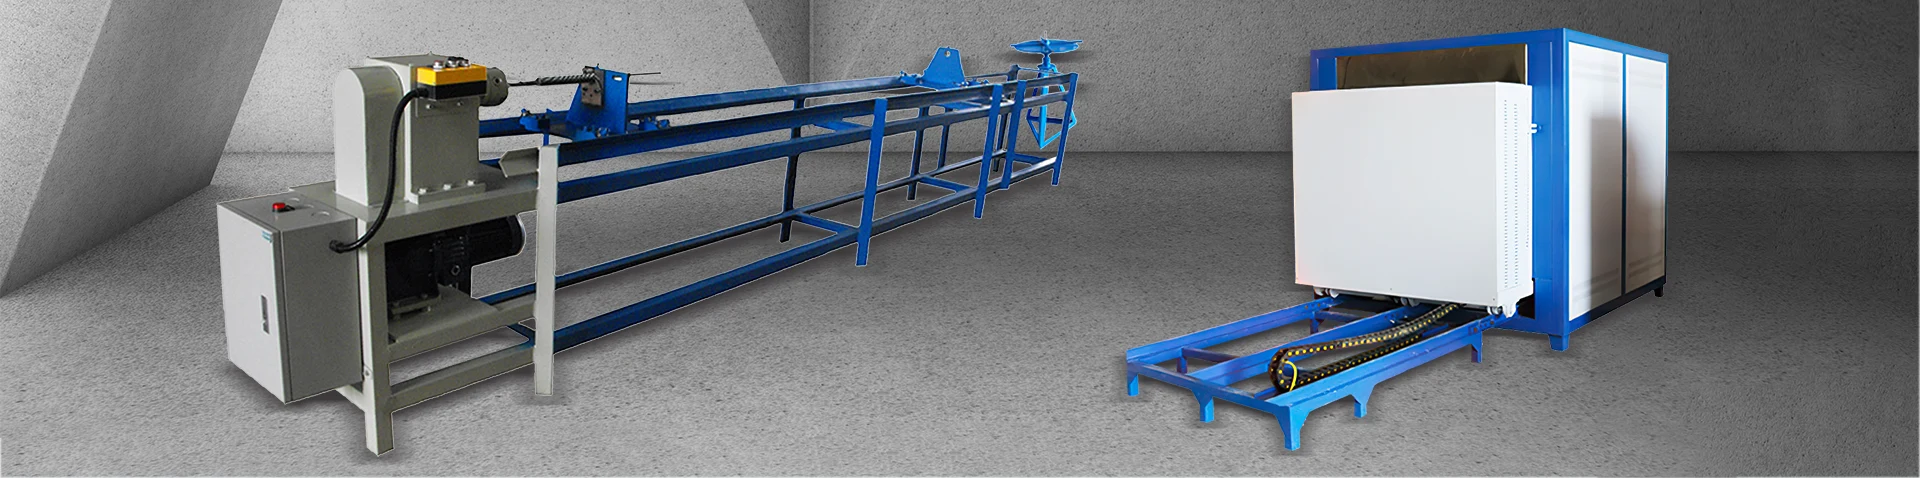
DePijptoevoeris uitgegroeid tot een onmisbaar apparaat in moderne buis- en pijpverwerkingsactiviteiten, en overbrugt de kloof tussen de opslag van grondstoffen en snelle snij- of vormmachines. Deze uitgebreide analyse onderzoekt de fundamentele rol van pijptoevoersystemen in geautomatiseerde productielijnen, waarbij hun technologische evolutie, kerncomponenten en de cruciale voordelen die ze bieden voor de productie-efficiëntie worden onderzocht. De discussie heeft betrekking op de twee primaire configuraties – volautomatische en semi-automatische pijptoevoersystemen – samen met hun respectieve toepassingen in sectoren variërend van de automobielsector en de lucht- en ruimtevaart tot de bouw en hernieuwbare energie. Door gedetailleerd onderzoek van servomotorbesturingssystemen, mens-machine-interfacewerking, mogelijkheden voor materiaalverwerking en integratie met stroomafwaartse apparatuur, laat het artikel zien waarom de pijptoevoer de essentiële ruggengraat is geworden van moderne buisverwerkingsactiviteiten.
1. Definitie van de Pipe Feeder en zijn rol in de moderne productie
DePijptoevoeris een gespecialiseerd apparaat dat is ontworpen om buisvormige materialen, zoals koperen buizen, ijzeren buizen, aluminium buizen en roestvrijstalen buizen, automatisch of semi-automatisch te leveren aan stroomafwaartse verwerkingsmachines, waaronder snijmachines, vormpersen en lasapparatuur. In de kern fungeert de pijptoevoer als de kritische interface tussen de opslag van grondstoffen en het productieproces, waardoor wordt verzekerd dat buizen in de juiste richting, tussenruimte en snelheid aan de verwerkingsapparatuur worden aangeboden om een continue, efficiënte productiestroom te behouden.
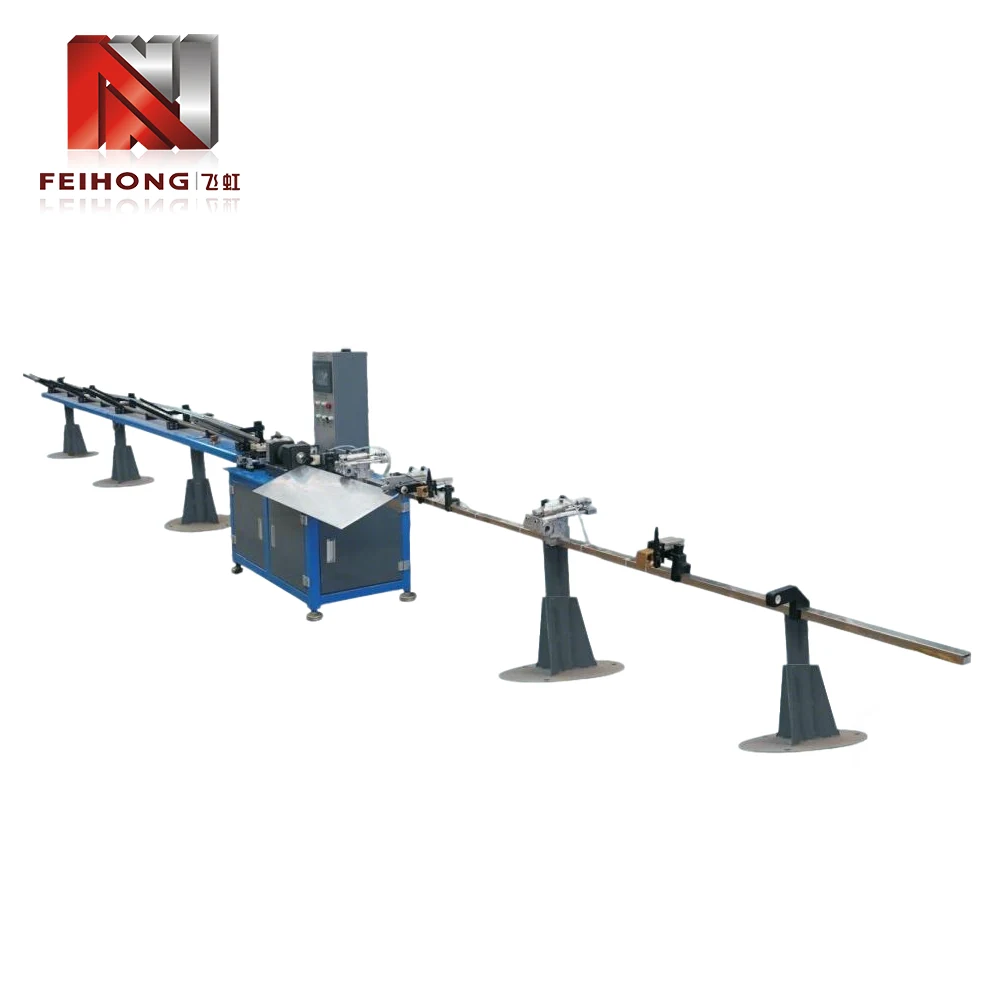 Een volautomatische pijptoevoer geïntegreerd met een snelle snijmachine in een moderne productieomgeving.
In traditionele productieomgevingen was het aanvoeren van pijpen een handmatige handeling: operators pakten individuele buizen op, plaatsten deze in de snij- of verwerkingsmachine en verwijderden de afgewerkte stukken. Deze aanpak was niet alleen arbeidsintensief, maar introduceerde ook aanzienlijke variabiliteit in productiesnelheid en kwaliteit. De pijptoevoer elimineert deze inefficiënties door het materiaalverwerkingsproces te automatiseren, waardoor een consistente, herhaalbare invoer mogelijk is die de productie van grote volumes ondersteunt met minimale menselijke tussenkomst.
De betekenis van de pijpaanvoer gaat verder dan alleen maar arbeidsbesparing. In de moderne productie, waar just-in-time productie en lean manufacturing-principes domineren, is het vermogen om een stabiele, ononderbroken stroom van materiaal naar verwerkingsapparatuur te handhaven essentieel voor het bereiken van een optimale doorvoer. De pijpfeeder bereikt dit door een combinatie van mechanische precisie, elektronische besturing en intelligente detectie, waardoor het een hoeksteen is van geautomatiseerde buisverwerkingslijnen in meerdere industrieën.
2. De technologische evolutie van pijptoevoerapparatuur
De reis van handmatige pijphantering naar de hedendaagse geavanceerde pijptoevoersystemen weerspiegelt het bredere traject van industriële automatisering. Het begrijpen van deze evolutie biedt een essentiële context voor het waarderen van de mogelijkheden van moderne pijptoevoersystemen.
2.1 Het tijdperk van handmatige pijphantering
In de begindagen van de buis- en pijpverwerking werd alle materiaalbehandeling handmatig uitgevoerd. Werknemers haalden individuele buizen uit opslagrekken, droegen ze naar snij- of vormmachines en voerden ze handmatig in de verwerkingsapparatuur. Deze aanpak werd inherent beperkt door menselijke factoren: vermoeidheid, inconsistentie en het onvermogen om tijdens lange diensten een constante voedingssnelheid te behouden. Bovendien bracht het handmatig hanteren aanzienlijke veiligheidsrisico's met zich mee, vooral bij het werken met zware buizen of buizen met scherpe randen.
2.2 De introductie van gemechaniseerde voersystemen
De eerste gemechaniseerde toevoersystemen verschenen halverwege de 20e eeuw, waarbij doorgaans gebruik werd gemaakt van eenvoudige rollenbanen of kettingaangedreven mechanismen om pijpen langs een productielijn te verplaatsen. Deze vroege systemen verminderden enige handmatige inspanning, maar vereisten nog steeds tussenkomst van de operator voor het laden en positioneren. Ze hadden geen nauwkeurige controle over de invoerlengte en -timing, waardoor hun effectiviteit voor uiterst nauwkeurige toepassingen werd beperkt.
2.3 De opkomst van computergestuurde pijptoevoersystemen
Met de komst van programmeerbare logische controllers (PLC's) en servomotortechnologie in de jaren tachtig en negentig ondergingen pijptoevoersystemen een dramatische transformatie. Computergestuurde systemen kunnen de invoerlengte, snelheid en versnelling nauwkeurig regelen, waardoor een consistente plaatsing van buizen voor snij- of vormwerkzaamheden mogelijk wordt. Dankzij de integratie van mens-machine-interfaces (HMI's) konden operators eenvoudig parameters instellen en de prestaties bewaken, waardoor de insteltijd werd verkort en de algehele effectiviteit van de apparatuur werd verbeterd.
2.4 De moderne pijptoevoer: intelligentie en connectiviteit
De huidige pijptoevoersystemen zijn zeer geavanceerde apparaten die sensoren, datalogging en communicatieprotocollen bevatten voor integratie met fabrieksbrede automatiseringssystemen. Moderne pijpfeeders kunnen zich automatisch aanpassen aan variaties in buisdiameter, wanddikte en materiaalsamenstelling, waardoor optimale voedingsprestaties onder veranderende omstandigheden worden gegarandeerd. Ze beschikken ook over voorspellende onderhoudsmogelijkheden, waardoor operators worden gewaarschuwd voor mogelijke problemen voordat deze downtime veroorzaken.
Door deze evolutie is de pijpaanvoerunit uitgegroeid tot een kritische factor voor geavanceerde productie, waardoor bedrijven hogere productiesnelheden, verbeterde kwaliteit en grotere flexibiliteit kunnen bereiken bij het reageren op de eisen van klanten.
3. Kerncomponenten en werkingsprincipes
Het begrijpen van de interne architectuur van een pijpaanvoerunit is essentieel voor het selecteren van de juiste apparatuur voor een bepaalde toepassing en voor effectief onderhoud en probleemoplossing. Hoewel de ontwerpen per fabrikant verschillen, delen de meeste pijptoevoersystemen een gemeenschappelijke reeks kerncomponenten.
3.1 Laadmechanisme
Het laadmechanisme is verantwoordelijk voor het ontvangen van onbewerkte buizen van een opslagrek of transportband en het aanbieden ervan aan het toevoersysteem. Afhankelijk van het ontwerp kan het laden handmatig, halfautomatisch of volledig automatisch zijn. Automatische laadsystemen maken vaak gebruik van een hefinrichting die een bundel buizen omhoog brengt en deze individueel op een aanvoerbaan laat rollen.
3.2 Voeraandrijfsysteem
Het voeraandrijfsysteem verplaatst de buis naar voren naar het verwerkingsstation. Meestal gaat het hierbij om een stel aangedreven rollen of een klemrolopstelling die wordt aangedreven door een servomotor. De servomotor biedt nauwkeurige controle over de invoersnelheid en -lengte, waardoor de pijptoevoer geschikt is voor verschillende buisdiameters en verwerkingsvereisten.
3.3 Geleidings- en uitlijningscomponenten
Om ervoor te zorgen dat de buis op de juiste manier de verwerkingsmachine binnengaat, is de pijpaanvoer voorzien van geleidingsrollen, zijuitlijnplaten en richtapparatuur. Deze componenten voorkomen scheeftrekken, buigen of verkeerde uitlijning, wat tot verwerkingsfouten zou kunnen leiden.
3.4 Besturingssysteem
Moderne pijpfeeders zijn uitgerust met een programmeerbare logische controller (PLC) en een gebruiksvriendelijk HMI-touchscreen. Het besturingssysteem beheert de voerparameters, bewaakt sensoren en communiceert met upstream- en downstream-apparatuur. Veel systemen bieden ook mogelijkheden voor bewaking op afstand voor gecentraliseerd productiebeheer.
3.5 Sensoren en feedbackapparaten
Een reeks sensoren, waaronder naderingsschakelaars, foto-elektrische sensoren en encoders, bieden realtime feedback over de positie van de buis, de invoerlengte en de systeemstatus. Deze feedback maakt gesloten-luscontrole mogelijk, waardoor consistente voernauwkeurigheid en vroege detectie van afwijkingen worden gegarandeerd.
Samen vormen deze componenten een robuust systeem dat een grote verscheidenheid aan buismaten en materialen aankan, terwijl een hoog niveau van precisie en betrouwbaarheid behouden blijft.
4. Volautomatische versus semi-automatische pijptoevoersystemen
Pipefeeders worden grofweg onderverdeeld in twee typen: volautomatisch en halfautomatisch. De keuze tussen deze configuraties hangt af van het productievolume, de beschikbaarheid van arbeidskrachten en budgetoverwegingen.
4.1 Volautomatische pijptoevoersystemen
Volautomatische pijptoevoersystemen vereisen minimale tussenkomst van de operator. Ze beschikken over automatisch laden vanuit een magazijn of bundel, continue aanvoer van individuele buizen en automatisch uitwerpen van afgewerkte stukken. Deze systemen zijn ideaal voor productieomgevingen met grote volumes waar consistentie en snelheid voorop staan. De rol van de operator beperkt zich tot het monitoren van het systeem, het aanpassen van parameters via de HMI en het aanvullen van de grondstoffenvoorraad.
Geavanceerde volautomatische feeders kunnen ook worden geïntegreerd met stroomafwaartse apparatuur zoals afschuinmachines, draadsnijunits en lasstations, waardoor een volledig geautomatiseerde productiecel ontstaat.
4.2 Semi-automatische pijptoevoersystemen
Bij semi-automatische pijptoevoersystemen moet een operator elke buis handmatig in het toevoermechanisme laden. De feeder neemt vervolgens de precieze positionering en voortgang van de buis naar het verwerkingsstation over. Dit type feeder is geschikt voor productie in kleinere volumes of voor toepassingen waarbij buizen in verschillende lengtes of maten verkrijgbaar zijn en die moeilijk te automatiseren zijn. Semi-automatische feeders zijn doorgaans goedkoper en gemakkelijker te onderhouden dan volautomatische units.
4.3 Vergelijking van mogelijkheden
De volgende tabel vat de belangrijkste verschillen tussen de twee typen samen:
| Functie | Volledig automatisch | Semi-automatisch |
|---|---|---|
| Laadmethode | Automaat uit tijdschrift/bundel | Handmatig laden door de operator |
| Betrokkenheid van de operator | Minimaal (alleen monitoring) | Vereist regelmatig laden |
| Productiesnelheid | Hoog, continu | Matig, afhankelijk van de exploitant |
| Flexibiliteit voor verschillende buismaten | Goed (met aanpassing) | Uitstekend (handmatige omschakeling) |
| Typische toepassing | Massaproductie, automobielsector, HVAC | Werkwinkels, fabricage op maat |
| Kapitaalkosten | Hoger | Lager |
Beide typen hebben hun plaats in de moderne productie, en de beslissing hangt vaak af van een zorgvuldige analyse van de productievereisten en het rendement op de operationele efficiëntie.
5. Materiaalcompatibiliteit en toepassingsgebied
DePijptoevoeris ontworpen om een breed spectrum aan buisvormige materialen te verwerken, waardoor het veelzijdig is in meerdere industrieën.
5.1 Materiaalsoorten
Pijpfeeders worden vaak gebruikt bij:
- Koperen buizen:Gebruikt in HVAC-, sanitair- en koelsystemen
- Stalen buizen (koolstof, roestvrij, gegalvaniseerd):Gebruikt in de bouw, uitlaatsystemen voor auto's en structurele toepassingen
- Aluminium buizen:Gebruikt in de lucht- en ruimtevaart, warmtewisselaars voor auto's en lichtgewicht constructies
- Kunststof en composiet buizen:Gebruikt in chemische verwerking en telecommunicatie
- Gelegeerde buizen:Gebruikt in toepassingen met hoge temperaturen en hoge druk
De pijptoevoer moet zijn uitgerust met de juiste grijp- en geleidingscomponenten die geschikt zijn voor de oppervlakteafwerking, hardheid en gewicht van het specifieke materiaal dat wordt verwerkt.
5.2 Buisdiameter- en lengtebereiken
Moderne pijptoevoersystemen zijn verkrijgbaar in verschillende maten, met mogelijkheden variërend van buizen met een kleine diameter (6 mm) tot buizen met een grote diameter (tot 150 mm of meer). Ook de voerlengte is verstelbaar, waarbij sommige systemen voerlengtes van meer dan 10 meter kunnen voeren.
5.3 Belangrijke applicatie-industrieën
De veelzijdigheid van pijpfeeders maakt ze essentieel in de volgende sectoren:
- Automobiel:Productie van uitlaatpijpen, remleidingen, brandstofleidingen en structurele buizen
- HVAC en koeling:Productie van warmtewisselaars, condensorbatterijen en koelmiddelleidingen
- Bouw en Infrastructuur:Fabricage van steigers, leuningen en structurele steunen
- Lucht- en ruimtevaart:Productie van hydraulische buizen, brandstofleidingen en structurele componenten
- Hernieuwbare energie:Productie van frames voor zonnepanelen, structurele onderdelen van windturbines en geothermische leidingen
Elke industrie stelt specifieke eisen aan de pijptoevoer, zoals hogesnelheidswerking voor automobiellijnen of extreme precisie voor lucht- en ruimtevaarttoepassingen. Dankzij het modulaire ontwerp van moderne pijptoevoersystemen kunnen ze worden aangepast aan deze uiteenlopende eisen.
6. Integratie met snij- en vormsystemen
Een pijptoevoer werkt zelden geïsoleerd; het maakt doorgaans deel uit van een productielijn die snij-, vorm-, afschuinings- of lasapparatuur omvat. Een goede integratie is cruciaal voor het bereiken van een naadloze materiaalstroom en het maximaliseren van de algehele productiviteit.
6.1 Synchronisatie met snijmachines
Bij een typische snijlijn voert de pijpaanvoer de buis naar een vooraf bepaalde lengte en pauzeert vervolgens terwijl een snijmachine, vaak een snelle cirkelzaag of lasersnijder, de snede uitvoert. De feeder verplaatst vervolgens het volgende segment. Deze synchrone werking vereist nauwkeurige communicatie tussen de feedercontroller en het besturingssysteem van de snijmachine, vaak via een veldbusinterface zoals Profinet of EtherCAT.
6.2 Coördinatie met vorm- en eindafwerkingsapparatuur
Voor toepassingen waarbij het buigen, uitfakkelen of draadsnijden van pijpen vereist is, moet de pijpaanvoerunit de buis in de juiste richting en op het juiste moment bij het vormstation afleveren. Geavanceerde systemen omvatten servogestuurde positionering die de buis in een specifieke hoek kan draaien voordat deze de vormmatrijs binnengaat, waardoor complexe meerstapsbewerkingen mogelijk zijn.
6.3 Integratie met stapelaars en transportbanden
Na verwerking worden de afgewerkte buizen doorgaans verwijderd door een stapel- of transportsysteem. Het besturingssysteem van de pijptoevoer kan samenwerken met deze stroomafwaartse apparaten om een soepele overdracht te garanderen en knelpunten te voorkomen.
6.4 Rol van de mens-machine-interface (HMI)
De HMI fungeert als centraal punt voor het opzetten en bewaken van het gehele geïntegreerde systeem. Operators kunnen de gewenste snijlengtes, invoersnelheden en andere parameters invoeren, en de HMI geeft realtime status, alarmen en productietellingen weer. Moderne HMI's bevatten vaak touchscreeninterfaces en intuïtieve grafische afbeeldingen, waardoor de bediening wordt vereenvoudigd en de leercurve voor nieuwe operators wordt verkort.
7. Onderhoud, betrouwbaarheid en operationele overwegingen
Om een lange levensduur en consistente prestaties te garanderen, is regelmatig onderhoud van de pijptoevoer essentieel. De volgende praktijken worden aanbevolen:
7.1 Preventief onderhoudsschema
Een gestructureerd preventief onderhoudsprogramma moet het volgende omvatten:
- Dagelijkse controles:Inspecteer de toestand van de rol, controleer op ongebruikelijke geluiden of trillingen en controleer de HMI-waarden
- Wekelijks onderhoud:Smeer bewegende delen, reinig sensoren en controleer de uitlijning van geleidingscomponenten
- Maandelijkse inspecties:Controleer de riem- of kettingspanning, test de noodstopfuncties en bekijk de alarmgeschiedenis
- Kwartaalonderhoud:Voer een diepgaande inspectie uit van servomotoren, versnellingsbakken en aansluitingen van het besturingssysteem
- Jaarlijkse revisie:Vervang slijtagedelen zoals rollen, lagers en aandrijfriemen, en kalibreer feedbackapparatuur opnieuw
7.2 Veelvoorkomende problemen en probleemoplossing
Enkele typische operationele problemen zijn onder meer:
- Inconsistente voerlengte:Vaak veroorzaakt door een verkeerde uitlijning van de encoder, slippen van de rollen of versleten aandrijfcomponenten
- Markeringen op het buisoppervlak:Als gevolg van vervuilde of beschadigde geleidingsrollen
- Verkeerde uitlijning van de buis die de verwerkingsmachine binnengaat:Meestal te wijten aan versleten geleiders of onjuiste afstelling
- Communicatiefouten tussen invoer en snijmachine:Meestal opgelost door het controleren van kabels en PLC-programmaparameters
7.3 Veiligheidsvoorzieningen
Moderne pijptoevoersystemen zijn uitgerust met meerdere veiligheidsvoorzieningen, waaronder lichtgordijnen, noodstopknoppen en veiligheidsvergrendelingen die bediening voorkomen wanneer de afschermingen open zijn. Een goede training over deze veiligheidssystemen is essentieel voor alle operators.
7.4 Maximaliseren van uptime en betrouwbaarheid
Om de betrouwbaarheid te maximaliseren, raden fabrikanten aan originele vervangingsonderdelen te gebruiken, een voorraad essentiële reserveonderdelen aan te houden en een schone werkomgeving te handhaven. Bovendien kunnen software-updates van de fabrikant van de apparatuur de prestaties verbeteren en nieuwe functionaliteit toevoegen.
8. Veelgestelde vragen
Hoewel beide apparaten materiaal naar verwerkingsmachines voeren, is een pijptoevoer specifiek ontworpen voor buisvormige materialen (holle secties) en bevat deze doorgaans geleidings- en ondersteuningsvoorzieningen die vervorming voorkomen. Een staafaanvoer wordt gebruikt voor massieve ronde staven, vaak bij draaibewerkingen.
Sommige geavanceerde pijptoevoersystemen zijn voorzien van snelverstelmechanismen en programmeerbare parameters die een snelle omschakeling tussen maten mogelijk maken. De meeste systemen vereisen echter enige handmatige aanpassing van geleidingscomponenten en toevoerinstellingen bij het wisselen van buisdiameters.
Servoaangedreven pijptoevoersystemen bereiken doorgaans een nauwkeurigheid van de invoerlengte binnen ±0,2 mm, afhankelijk van de kwaliteit van de encoder en de mechanische staat van het invoermechanisme. Geavanceerde systemen kunnen ±0,05 mm bereiken voor precisietoepassingen.
Met goed onderhoud kan een pijpaanvoerunit 15 tot 20 jaar of langer betrouwbaar functioneren. Belangrijke slijtageonderdelen zoals rollen, aandrijfriemen en lagers moeten mogelijk met tussenpozen van 2 tot 5 jaar worden vervangen, afhankelijk van de bedrijfscyclus.
Ja, zelfs volledig automatische systemen vereisen getrainde operators om parameters in te stellen, routine-inspecties uit te voeren en kleine problemen op te lossen. De training is echter doorgaans minder intensief dan bij handmatige invoerwerkzaamheden, en moderne HMI's maken het systeem gebruiksvriendelijk.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.is een vertrouwde fabrikant van pijptoevoersystemen en buisverwerkingsapparatuur en levert innovatieve oplossingen aan klanten over de hele wereld. Om te ontdekken hoe onze pijpfeeders uw productie-efficiëntie kunnen verbeteren,neem contact met ons opvoor deskundig advies en systeemontwerp op maat.
Neem contact op